
Uji Glow Wire dan Ball Pressure: Penyebab Plastik Gagal Uji
- September 21, 2026
- Posted by: admin
- Category: Artikel
Banyak produsen peralatan listrik merasa yakin produknya akan lolos sertifikasi. Rangkaian listriknya rapi, performanya stabil, dan tampilannya menarik. Namun, hasil laboratorium sering berkata lain. Salah satu penyebab kegagalan yang paling umum justru datang dari komponen yang tampak sepele, yaitu bagian plastik.
Dua pengujian menjadi “penjaga gerbang” utama untuk komponen plastik ini, yaitu uji glow wire dan ball pressure. Artikel ini membahas cara kerja kedua uji tersebut, alasan plastik kerap gagal, serta langkah yang bisa produsen ambil sejak tahap desain.
Mengapa Plastik Perlu Pengujian Khusus?
Plastik menawarkan banyak keunggulan bagi industri elektronik. Material ini ringan, murah, mudah dibentuk, dan berfungsi sebagai isolator yang baik. Akan tetapi, plastik memiliki kelemahan mendasar: ia melunak saat panas dan dapat terbakar saat suhu ekstrem.
Di dalam peralatan listrik, panas bisa muncul dari banyak sumber. Misalnya, sambungan terminal yang longgar, arus berlebih, atau komponen yang bekerja melampaui kapasitasnya. Jika rumah terminal plastik melunak, konduktor bisa bergeser dan memicu hubung singkat. Lebih buruk lagi, jika plastik menyala, api dapat merambat ke seluruh bagian perangkat.
Karena itulah standar keselamatan internasional seperti seri IEC 60335 untuk peralatan rumah tangga mewajibkan pengujian ketahanan panas dan api pada bagian isolasi. Di Indonesia, Badan Standardisasi Nasional (BSN) mengadopsi banyak standar ini menjadi SNI IEC. Anda dapat menelusuri daftar SNI yang berlaku melalui Sistem Informasi SNI BSN.
Mengenal Uji Glow Wire
Prinsip Kerja
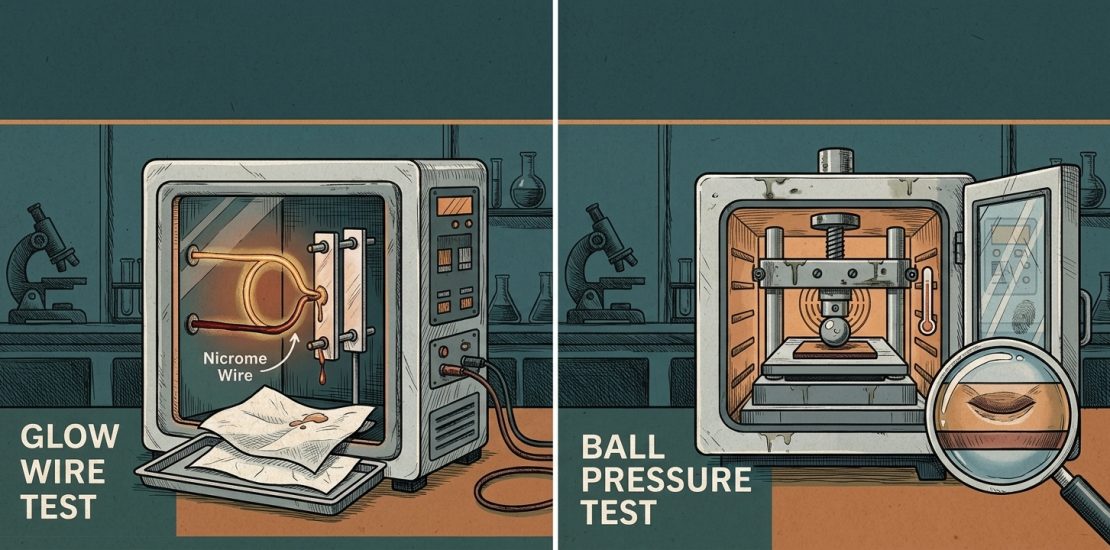
Uji glow wire menyimulasikan kondisi ketika komponen yang terlalu panas bersentuhan dengan bagian plastik. Laboratorium memakai kawat nikrom berbentuk loop yang teknisi panaskan hingga suhu tertentu, umumnya antara 550°C sampai 960°C. Selanjutnya, ujung kawat menekan spesimen dengan gaya sekitar 1 N selama 30 detik.
Selama pengujian, teknisi mengamati apakah spesimen menyala, berapa lama nyala api bertahan, dan apakah tetesan lelehan membakar kertas tisu di bawahnya. Umumnya, spesimen lolos apabila api padam dalam 30 detik setelah kawat terangkat dan tisu tidak ikut terbakar.
Variasi Uji Glow Wire
Seri standar IEC 60695-2 membagi uji glow wire menjadi beberapa jenis:
- IEC 60695-2-10 mengatur peralatan dan prosedur umum pengujian.
- IEC 60695-2-11 (GWEPT) menguji produk jadi pada suhu yang standar produk tetapkan.
- IEC 60695-2-12 (GWFI) menentukan suhu tertinggi saat material tidak menyala atau mampu padam sendiri.
- IEC 60695-2-13 (GWIT) menentukan suhu saat material mulai menyala.
Sebagai contoh, IEC 60335-1 mensyaratkan bagian isolasi yang menopang sambungan pembawa arus di atas 0,2 A pada peralatan tanpa pengawasan memenuhi GWFI minimal 850°C dan GWIT minimal 775°C, atau lolos GWEPT pada suhu tertentu. Informasi resmi mengenai standar IEC dapat Anda baca di situs International Electrotechnical Commission.
Mengenal Uji Ball Pressure
Prinsip Kerja
Berbeda dengan glow wire yang menguji ketahanan api, uji ball pressure mengukur ketahanan plastik terhadap deformasi akibat panas. Standar acuannya adalah IEC 60695-10-2.
Dalam pengujian ini, bola baja berdiameter 5 mm menekan permukaan spesimen dengan beban 20 N. Kemudian, seluruh rangkaian masuk ke oven dengan suhu tertentu selama satu jam. Setelah itu, teknisi mendinginkan spesimen dalam air lalu mengukur diameter lekukan bekas bola. Spesimen lolos jika diameter lekukan tidak melebihi 2 mm.
Suhu Pengujian
Suhu uji bergantung pada fungsi komponen. Untuk bagian yang menopang komponen bertegangan, suhu minimalnya 125°C. Sementara itu, bagian isolasi lain memakai suhu 75°C atau suhu kenaikan saat uji pemanasan ditambah margin tertentu, mana pun yang lebih tinggi.
Kenapa Plastik Sering Jadi Titik Gagal?
Pengalaman laboratorium menunjukkan beberapa pola kegagalan yang berulang. Berikut penyebab yang paling sering muncul.
1. Pemilihan Resin yang Kurang Tepat
Banyak produsen memilih plastik komoditas seperti PP atau ABS standar demi menekan biaya. Padahal, material ini memiliki titik lunak yang relatif rendah. Akibatnya, komponen gagal pada uji ball pressure 125°C. Sebaliknya, material teknik seperti PA66, PBT, atau fenolik biasanya tampil jauh lebih baik.
2. Aditif Tahan Api yang Tidak Memadai
Selain resin dasar, kandungan flame retardant sangat menentukan hasil glow wire. Beberapa pemasok menurunkan kadar aditif untuk menghemat biaya produksi. Alhasil, material yang tampak identik di atas kertas bisa menyala lebih lama saat pengujian.
3. Penggunaan Material Daur Ulang
Material daur ulang memang ramah lingkungan dan hemat biaya. Namun, sifat termalnya sulit terkendali karena komposisinya bervariasi dari batch ke batch. Oleh karena itu, satu batch mungkin lolos, sedangkan batch berikutnya gagal.
4. Ketebalan Dinding Terlalu Tipis
Desainer produk sering menipiskan dinding plastik agar produk lebih ringan dan murah. Sayangnya, dinding tipis lebih cepat menyerap panas dan lebih mudah tembus saat glow wire menekannya. Dengan kata lain, material yang lolos pada ketebalan 3 mm belum tentu lolos pada 1,5 mm.
5. Data Material Tidak Sesuai Kondisi Nyata
Lembar data material biasanya mencantumkan nilai GWFI pada ketebalan tertentu. Masalahnya, banyak produsen tidak mencocokkan ketebalan tersebut dengan desain aktual. Selain itu, warna dan pigmen juga dapat mengubah perilaku material saat terbakar.
6. Perubahan Pemasok Tanpa Verifikasi Ulang
Produsen kadang mengganti pemasok plastik di tengah produksi massal. Jika perubahan ini berlangsung tanpa pengujian ulang, produk di pasar bisa jadi tidak lagi memenuhi standar. Kondisi ini berisiko saat pengawasan pasar berlangsung.
Kaitannya dengan Regulasi SNI Wajib di Indonesia
Pemerintah Indonesia menerapkan SNI wajib untuk banyak produk kelistrikan dan elektronik. Kementerian Perindustrian mengatur pemberlakuan SNI wajib untuk berbagai produk industri, termasuk peralatan rumah tangga. Di sisi lain, Kementerian ESDM melalui Direktorat Jenderal Ketenagalistrikan mengatur standar keselamatan peralatan pemanfaat tenaga listrik.
Untuk memperoleh sertifikat SPPT-SNI, produsen wajib menguji produknya di laboratorium yang terakreditasi Komite Akreditasi Nasional (KAN). Jika komponen plastik gagal uji glow wire atau ball pressure, proses sertifikasi otomatis tertunda. Konsekuensinya, jadwal peluncuran produk mundur dan biaya pengembangan membengkak.
Anda dapat mempelajari alur sertifikasi lebih lanjut melalui artikel panduan sertifikasi SNI produk elektronik dari RajawaliLab.
Strategi Agar Komponen Plastik Lolos Pengujian
Kegagalan uji sebenarnya bisa produsen cegah sejak awal. Berikut beberapa langkah praktis yang layak Anda terapkan.
Pertama, lakukan pre-test sejak tahap prototipe. Uji spesimen material sebelum Anda memesan cetakan produksi. Langkah ini jauh lebih murah daripada memodifikasi cetakan setelah produk gagal.
Kedua, minta data GWFI, GWIT, dan RTI dari pemasok. Pastikan data tersebut berlaku pada ketebalan dan warna yang sama dengan desain Anda. Jika perlu, minta sertifikat UL Yellow Card sebagai referensi tambahan.
Ketiga, evaluasi desain area kritis. Perhatikan terutama bagian di sekitar terminal, konektor, dan sambungan arus tinggi. Tambahkan ketebalan atau jarak aman pada area tersebut.
Keempat, kunci spesifikasi material dalam kontrak pemasok. Cantumkan grade resin secara spesifik dan larang substitusi tanpa persetujuan tertulis.
Kelima, bekerja sama dengan laboratorium berpengalaman. Laboratorium yang tepat tidak hanya memberikan hasil lulus atau gagal. Mereka juga dapat membantu menganalisis akar masalah dan merekomendasikan perbaikan. Pelajari layanan uji keselamatan peralatan listrik RajawaliLab untuk mengetahui cakupan pengujian yang tersedia.
Kunci Lolos Uji Glow Wire dan Ball Pressure
Uji glow wire dan ball pressure memang terlihat sederhana, tetapi kedua uji ini sering menjadi batu sandungan dalam proses sertifikasi. Material plastik gagal bukan karena standarnya terlalu ketat, melainkan karena pemilihan material, desain, dan kontrol pemasok yang kurang cermat.
Pada akhirnya, kunci keberhasilan terletak pada perencanaan sejak awal. Dengan memilih material yang tepat, memverifikasi data teknis, serta melakukan pre-test lebih dini, produsen dapat menghemat waktu dan biaya sekaligus menjamin keselamatan konsumen. Jika Anda membutuhkan dukungan pengujian, hubungi tim RajawaliLab untuk konsultasi lebih lanjut.